 Přejít na obsah


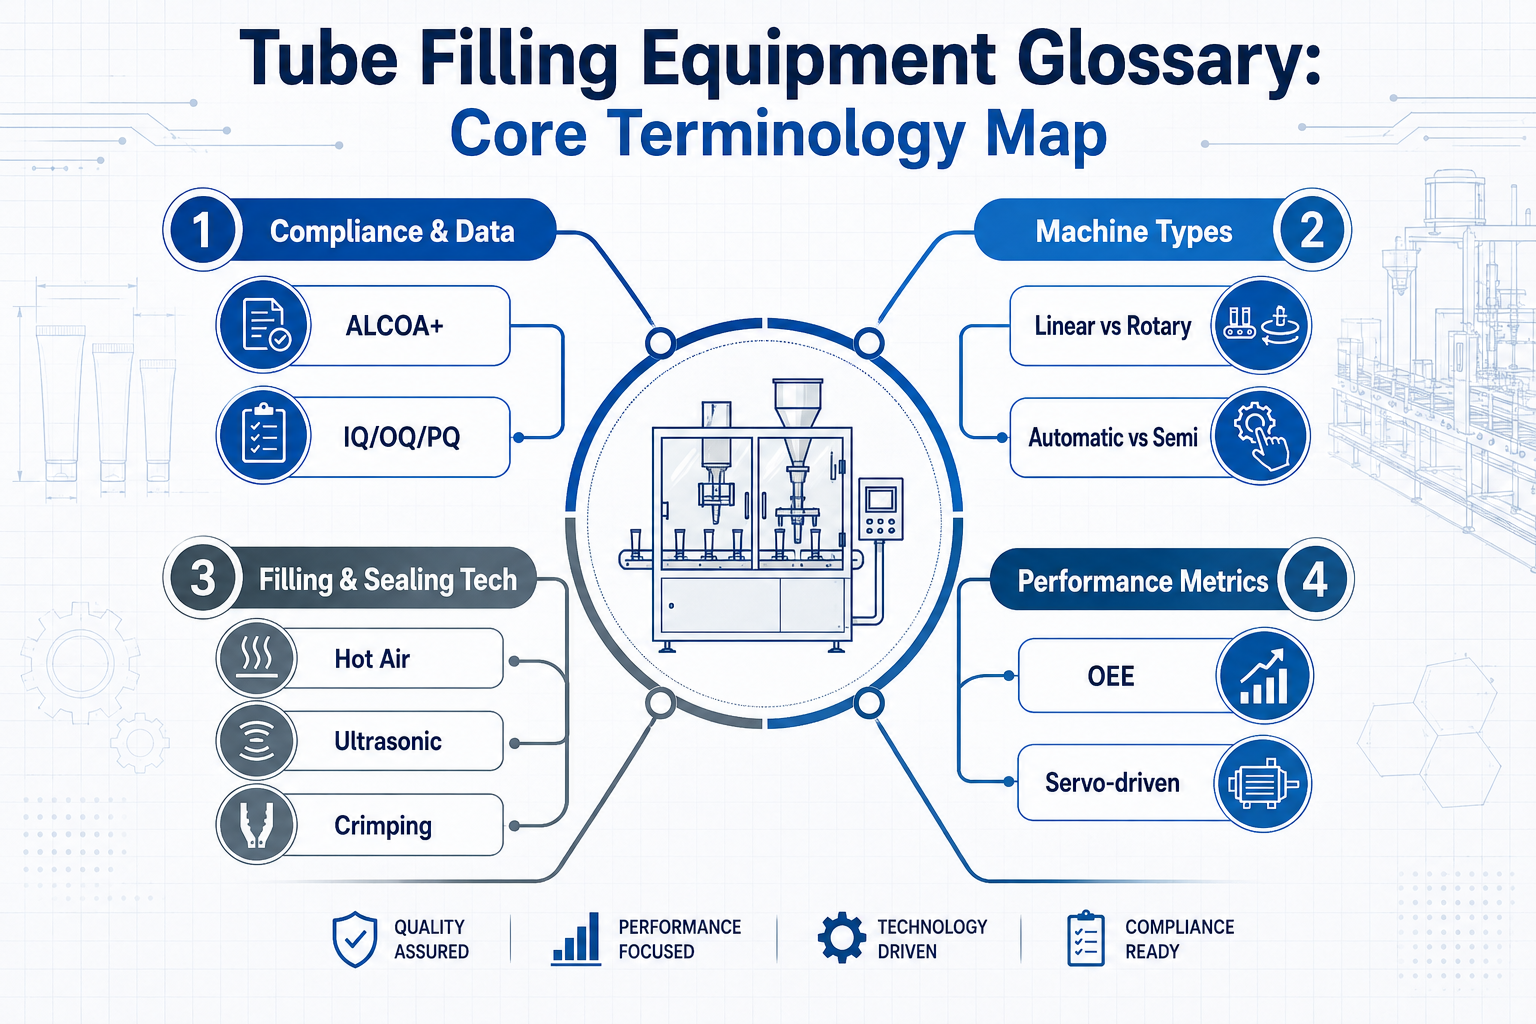
Nikdo vám to neřekne, když začínáte s hodnocením zařízení na plnění tub: terminologie je polovina úspěchu. Začnete konverzaci s dodavatelem a během pěti minut se objeví zkratky (IQ/OQ/PQ, OEE, ABL, PLC, CIP) a pokud je ještě neznáte, je velmi snadné jim jen tak nechat ujít něco důležitého.
Právě k tomu je určen tento glosář o tubových obalech. Je napsán pro lidi, kteří skutečně činí nákupní rozhodnutí. Mohou to být vedoucí nákupu, vedoucí výroby nebo majitelé firem, kteří specifikují zařízení, čtou cenové nabídky a snaží se zjistit, zda jsou dva stroje, které na papíře vypadají podobně, skutečně srovnatelné. Spoiler: obvykle srovnatelné nejsou.
Slovník balicích strojů, který zde najdete, zahrnuje termíny, které se skutečně používají. Nejedná se o vyčerpávající akademický rejstřík, ale o praktickou příručku uspořádanou od A do Z, která zahrnuje plnicí mechanismy, technologie uzavírání, různé typy strojů, rámce pro dodržování předpisů a komponenty, o kterých uslyšíte v každé seriózní konverzaci o zařízeních. Pokud je pro vás při nákupu nebo provozu plnicí linky na tuby důležitý nějaký termín, je zde.
Strukturovali jsme jej podle skupin písmen, aby se snadno prohlížel. Přečtěte si jej od začátku do konce, pokud jste v oboru nováčkem, nebo jej použijte jako referenci, když dodavatel zmíní termín, který chcete rychle vyhledat. V obou případech je cíl stejný: kupující, kteří rozumí jazyku, se lépe rozhodují.
AE: Základní koncepty, shoda a komponenty
A – ALCOA+
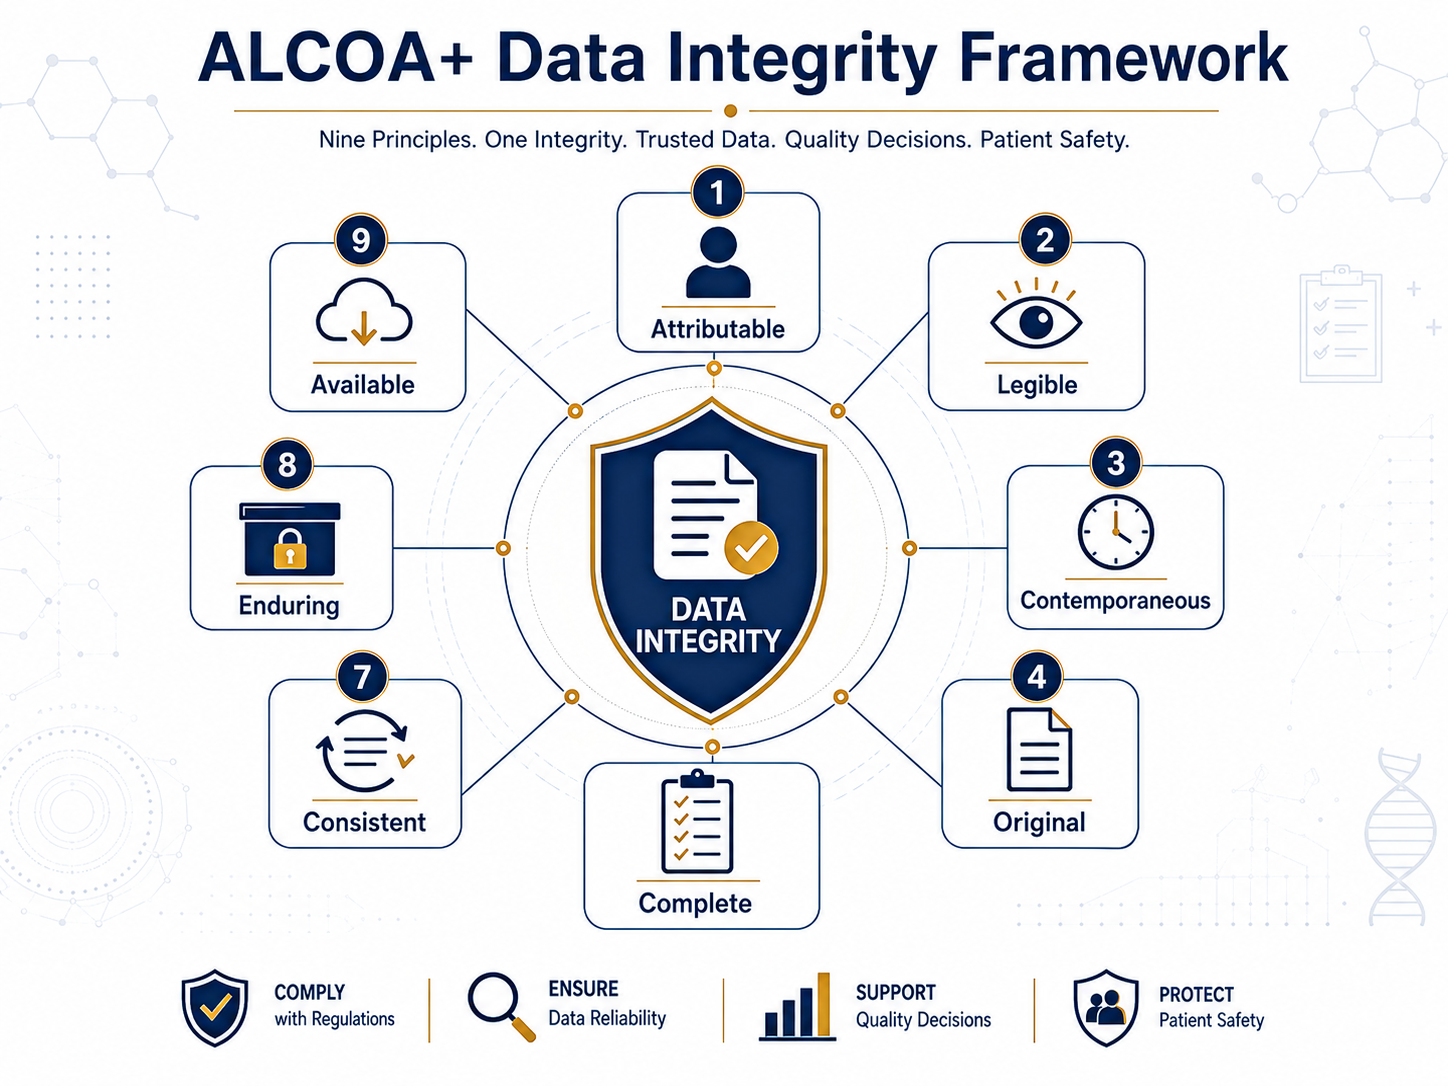
Pokud kupujete vybavení pro farmaceutické nebo regulované výrobní prostředí, dříve či později narazíte na ALCOA+. Jedná se o standard integrity dat. Jeho zkratka zahrnuje Attributable (přiřaditelný), Legible (čitelný), Contemporaneous (současný), Original (originální) a Accurate (přesný), kde „+“ doplňuje Complete (úplný), Consistent (konzistentní), Enduring (trvalý) a Available (dostupný).
Takže v praxi se ALCOA+ vztahuje na vše, co váš stroj generuje. Může se jednat o záznamy dávek, elektronické protokoly, historie alarmů nebo jakákoli data, která jsou zaznamenávána rozhraním HMI nebo PLC během výroby.
Regulační orgány očekávají, že tato data budou důvěryhodná a sledovatelná. Proto se při hodnocení strojů vyplatí zeptat přímo, jak dodavatel řeší shodu s ALCOA+ na úrovni softwaru, a nejen to, zda to tvrdí, ale jak to ve skutečnosti v systému vypadá.
Automatický plnič tub (Automatické plnicí stroje)
Tato fráze se používá velmi volně, což vede k nejasnostem. Chcete-li se rozhodnout mezi automatickými plnicími stroji a poloautomatickým zařízením, podívejte se, zda celý cyklus plnění a uzavírání probíhá bez manipulace obsluhy s jednotlivými tubami. Některé stroje označované jako „automatické“ se však stále spoléhají na ruční vkládání tub na vstupu. Toto rozlišení je důležité při výpočtu skutečné rychlosti výroby.
Automatické stroje pokrývají široký rozsah propustnosti v závislosti na typu stroje, formátu trubky a produktu. Poloautomatické a plně automatické možnosti by měly být porovnány s využitím reprezentativních vzorků, realistických předpokladů pro přechod na nový systém a požadovaného objemu výroby kupujícím.
Správná úroveň výstupu závisí na vašich objemových požadavcích, ale větší automatizace obecně znamená větší konzistenci. Cena pokročilých modelů je obvykle vyšší, protože automatické stroje vyžadují větší počáteční investici než poloautomatické varianty. Každá zkumavka má stejnou plnicí hmotnost, stejnou dobu prodlevy a stejné utěsnění. Při kontrole termínů automatického plnění zkumavek v jakémkoli specifikačním listu se vždy zeptejte, které kroky jsou skutečně automatizované a kde zůstává ruční zásah, protože správná volba plnicího a uzavíracího stroje by měla odpovídat vašim specifickým požadavkům na výstup a zároveň maximalizovat účinnost uzavírání náplní a čerstvost produktu.
C – CIP (čištění na místě)
CIP umožňuje čištění vnitřních cest produktu ve stroji (tj. trysek, ventilů, násypek, potrubí) bez nutnosti jejich demontáže.
Pro výrobce, kteří vyrábějí více produktů na stejné lince nebo pracují v kategoriích regulované hygieny, je to významný provozní přínos.
Čištění po demontáži je časově náročné a představuje riziko. Součásti mohou být nesprávně znovu smontovány, těsnění mohou být poškozena a validace čištění se stává obtížnější dokumentovat.
Vhodný přístup CIP nebo COP by měl využívat čisticí cykly a kritéria akceptace specifická pro daný produkt a zařízení. Zeptejte se na protokol čištění, materiály a odpovědnosti za validaci, místo abyste se spoléhali na obecné prohlášení „podporuje CIP“.
Krimpování
Krimpování je metoda utěsňování kovových trubek, téměř vždy hliníkových. V utěsňovací stanici se otevřený konec trubky mechanicky přehne a stlačí (obvykle dvojitým nebo sedlovým přehybem), čímž se vytvoří hermetický uzávěr. Vzor krimpování ovlivňuje jak vzhled, tak pevnost těsnění, proto je pro každou aplikaci pečlivě specifikován.
Z hlediska definice těsnění trubek se krimpování zcela liší od metod založených na teple. Pokud váš sortiment zahrnuje kovové i plastové trubky, budete potřebovat buď stroj, který zvládne oba typy těsnění (s výměnou nástrojů), nebo samostatné linky.
Výměna dílů
Výměnné díly jsou nástroje, které se vyměňují mezi výrobními sériemi při změně rozměrů trubek. Na papíře zní stroj s 20minutovou dobou výměny dobře. V praxi, pokud jsou výměnné díly špatně navrženy nebo vyžadují speciální nástroje k výměně, stane se z těchto 20 minut dvě hodiny.
Než se rozhodnete pro konkrétní stroj, vyžádejte si kompletní seznam náhradních dílů pro vaši řadu elektronek, získejte realistický odhad doby potřebné k přechodu na jiný formát a – pokud možno – podívejte se na živou ukázku změny formátu.
E – Emulgace
Většina produktů plněných tubami v osobní péči a léčivech jsou emulze – kombinace olejové a vodné fáze, které jsou stabilní díky emulgátorům. Pro specifikaci zařízení je důležité, že emulze mohou být citlivé na střih. Vysokosmykové plnicí mechanismy mohou emulzi rozrušit a nakonec způsobit viditelné oddělení v hotovém výrobku.
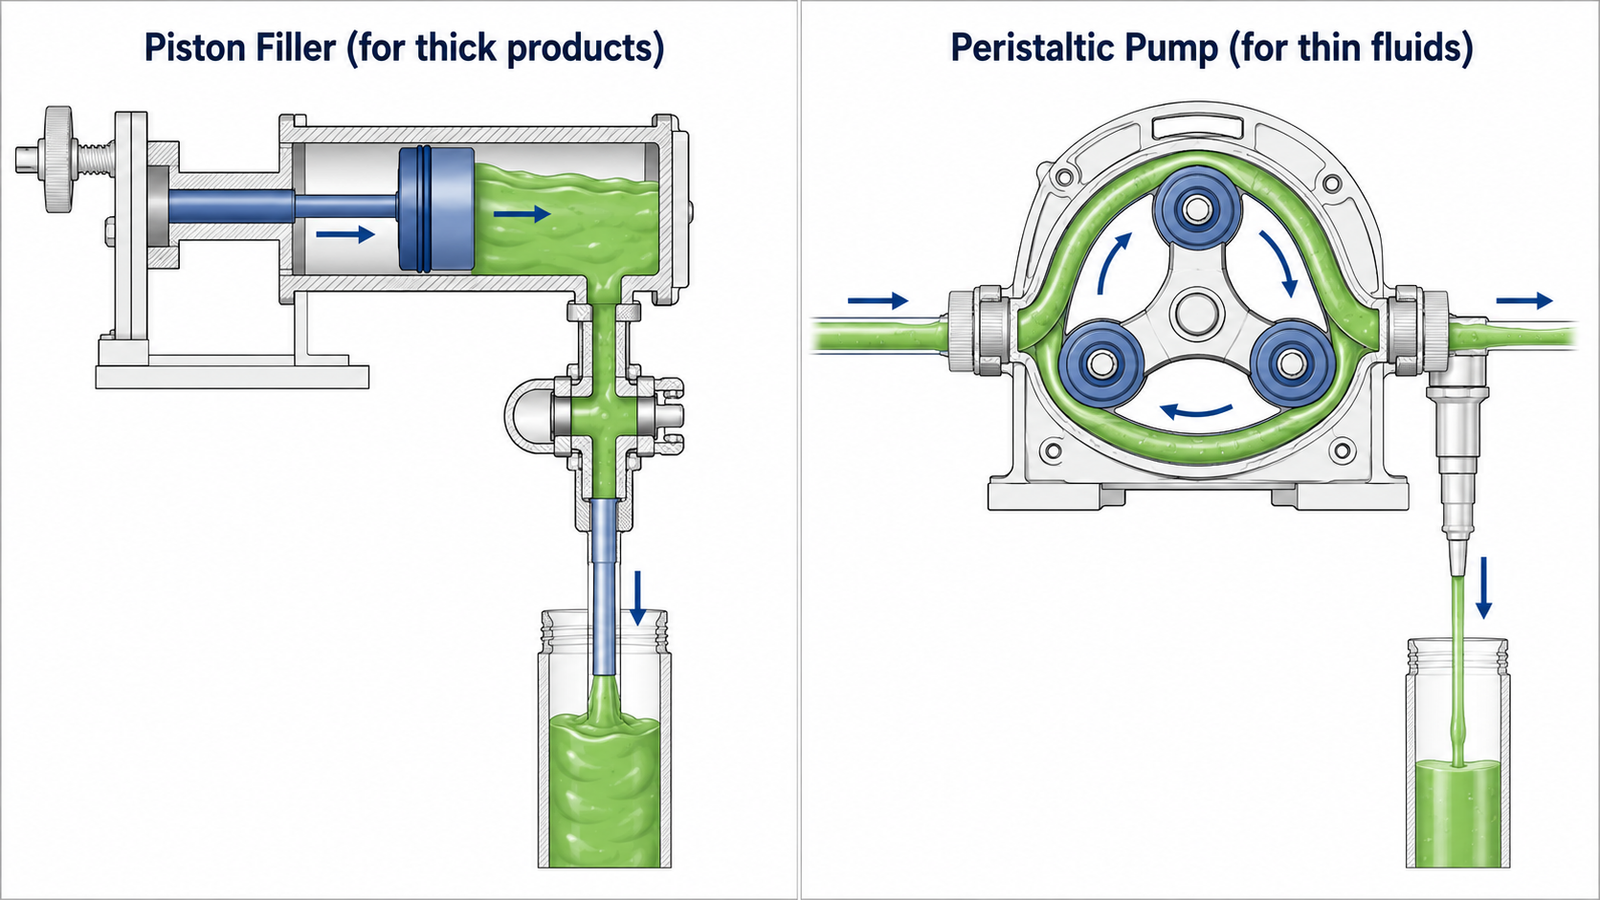
U receptur citlivých na střih se pro hustší produkty obvykle upřednostňuje pístová plnička , protože pístové plničky dávkují přesné objemy hustých kapalin, zatímco plnění kapalin pomocí čerpadla je vhodnější pro řídké kapaliny, protože kapalinová čerpadla dávkují řídké kapaliny pomocí časovaného průtoku nebo váhy. Je důležité poskytnout dodavateli přesné reologické údaje před specifikací zařízení, zejména u produktů, které se nacházejí mezi řídkými kapalinami a hustšími krémy, jako jsou tekuté pasty , kde reologie přímo ovlivňuje výběr mechanismu. Produkty, které se v laboratoři chovají dobře, se mohou při zpracování plnicí hlavou při vysoké rychlosti chovat velmi odlišně.
Oční značka (registrační značka)
Oční značka je tištěná značka na povrchu tuby, kterou senzor stroje načte za účelem stanovení rotační orientace před svařením. Pokud má vaše tuba design, který musí být konzistentně zarovnán (logo, směrová šipka, tištěný vzor), detekce oční značky to umožňuje.
Schopnost očního markeru by měla být porovnána s požadavky na kontrast a registraci skutečného grafického návrhu tuby. Jednoduché a zdobené tuby mohou vyžadovat odlišné senzory, nastavení a kritéria pro testování, takže tvrzení o registraci tisku by neměla být považována za univerzální.
FJ: Plnicí mechanismy a řídicí systémy
F – Plnicí tryska (pístové plničky)
Plnicí tryska je místem, kde produkt skutečně vstupuje do tuby, a její konstrukce má větší dopad na výstupní potrubí, než by se mohlo zdát. Ponorné trysky sestupují do tuby před zahájením dávkování, což pomáhá předcházet zachycení vzduchu a je obzvláště užitečné pro hustší produkty. Proplachovací trysky se nacházejí u otvoru tuby a jsou vhodnější pro řídké, volně tekoucí kapaliny, zejména při plnění kapalin, kde kapalinová čerpadla dávkují řídké kapaliny pomocí časovaného průtoku nebo váhy. Nesprávná tryska pro váš produkt se projeví nekonzistentní hmotností plnění, vzduchovými kapsami nebo kontaminací vnitřku tuby v tubách a jiných nádobách.
Materiál trysek je také důležitý. Pro farmaceutické aplikace je standardem nerezová ocel 316L. Povrchová úprava ovlivňuje čistitelnost a geometrie trysek musí odpovídat viskozitě vašeho produktu. Pokud používáte více produktů, zkontrolujte, zda je výměna trysek bez použití nástrojů a jak funguje postup čištění.
Form-Fill-Seal (FFS) při plnění a utěsňování tub
FFS je proces, při kterém se obaly vytvářejí z role fólie, tvarují do konečného tvaru, plní a uzavírají v nepřetržité automatizované sekvenci v jednom plnicím a uzavíracím stroji. V tubovém balení se to běžněji spojuje s flexibilními sáčky, taškami a sáčky, včetně vertikálních tvarovacích systémů, ale tento koncept se stále častěji uplatňuje i u určitých formátů tub.
Hlavní výhodou je snížená expozice produktu životnímu prostředí, protože tuba se formuje těsně před plněním, čímž se zkrátí doba pro kontaminaci. Pro kupující, kteří se orientují v terminologii balicích strojů a v oboru balicích strojů, je zásadní pochopit, zda potřebují předtvarované tuby nebo systém s technologií FFS (Full Filling Processing - proces výroby bez obalu). Tyto dva přístupy mají velmi odlišné profily kapitálových nákladů a dopady na dodavatelský řetězec.
H – Horkovzdušné těsnění
Horkovzdušné těsnění trubek funguje tak, že se do otevřeného konce trubek přesně nasměruje ohřátý vzduch, čímž se změkčí vnitřní povrch materiálu, než se těsnicí čelisti sevřou a stlačí ho do spoje. Je to nejrozšířenější metoda těsnění plastových a laminátových trubek a to z dobrého důvodu.
- spolehlivý,
- relativně snadno se udržuje a
- kompatibilní s širokou škálou materiálů trubek, což pomáhá chránit obsah před únikem a kontaminací.
Většina problémů se vyskytuje při regulaci teploty. Příliš nízká teplota a těsnění se nevytvoří správně. Příliš vysoká teplota způsobí deformaci materiálu, změnu barvy nebo oslabení stěn trubek v blízkosti těsnění. Dobré zařízení pro horkovzdušné těsnění trubek využívá uzavřenou smyčku monitorování teploty, která udržuje konzistentní teplotu vzduchu v celém výrobním cyklu, nejen při spuštění.
Systémy horkovzdušného svařování od společnosti King Pack standardně zahrnují zpětnou vazbu teploty v reálném čase, což je jeden z důvodů, proč fungují konzistentně jak při výrobě strojů na svařování plastových tub, tak i při výrobě laminátových tub. Pokud porovnáváte stroje, zeptejte se, jak systém zvládá teplotní výkyvy během delších sérií s různými obalovými materiály – je to výmluvná otázka.
HMI (Human-Machine Interface)
HMI je ovládací panel operátora: u moderních strojů téměř vždy dotyková obrazovka. Je to místo, kde operátoři nastavují výrobní parametry, monitorují stav stroje, spravují receptury a reagují na alarmy. Dobrý HMI snižuje dobu školení a chyby operátora. Špatný HMI vytváří frustraci a řeší problémy, které nakonec způsobují problémy ve výrobě.
Při hodnocení rozhraní HMI se zaměřte nejen na velikost obrazovky. Jaké jazyky podporuje? Jak intuitivní je přepínání receptur? Zaznamenává výrobní data ve formátu, který vaše systémy dokáží použít? Lze k nim přistupovat vzdáleně pro řešení problémů? Tyto praktické otázky jsou důležitější než to, zda rozhraní vypadá moderně.
Hopper
Násypka je zásobník produktu, který zásobuje plnicí systém. Kapacita určuje, jak často ji musí operátoři doplňovat, což ovlivňuje efektivitu linky, zejména při vyšších rychlostech, kdy se malá násypka stává neustálým překážkou. Některé produkty vyžadují vyhřívané násypky pro udržení viskozity, míchání, aby se zabránilo usazování, nebo izolovaný plášť u teplotně citlivých receptur. Správné stanovení požadavků na násypku na začátku šetří značné náklady na dodatečné vybavení později.
KO: Materiály, typy strojů a metriky
L – Laminované trubky (ABL/PBL)
Laminované tuby se z hlediska bariérových vlastností a hmatového pocitu nacházejí mezi čistým plastem a hliníkem. ABL (hliníkový bariérový laminát) obsahuje tenkou vrstvu hliníkové fólie, která poskytuje vynikající ochranu proti kyslíku a vlhkosti. PBL (plastový bariérový laminát) nahrazuje fólii polymerní bariérou, díky čemuž je tuba plně stlačitelná a v mnoha recyklačních systémech se na konci životnosti snáze zpracovává.
Chování těsnění ABL a PBL se mírně liší a stroje je třeba odpovídajícím způsobem nastavit. Pokud vaše produktová řada bude zahrnovat oba typy, ověřte si u dodavatele, zda stroj zvládne oba typy bez nutnosti úplné výměny nástrojů. Tento detail se v úvodních prodejních rozhovorech často přehlíží.
Lineární vs. rotační stroje
Toto srovnání je ústředním bodem většiny diskusí o terminologii strojů na plnění tub. Lineární stroje posouvají tuby postupně skrz přímočarou řadu stanic. Jsou kompaktní, mechanicky jednodušší, snadněji se udržují a obecně jsou správnou volbou pro výstupní požadavky až do přibližně 60 tub za minutu. Rotační stroje používají indexovaný karusel, který zpracovává více tub paralelně, čímž dosahuje výrazně vyšší propustnosti (obvykle 100 až 200 tub za minutu nebo více) s lepší konzistencí rychlosti.
Rozhodnutí se netýká pouze rychlosti. Rotační stroje jsou dražší, zabírají více podlahové plochy a jejich údržba je složitější. Pro mnoho výrobců dobře navržený lineární stroj s 80 % teoretické kapacity překoná rotační stroj, který není dostatečně přizpůsoben jejich produktu nebo provozu. Buďte upřímní ohledně svých skutečných objemových požadavků, nikoli těch ambiciózních.
O – OEE (celková účinnost zařízení)
OEE kombinuje dostupnost, výkon a kvalitu a popisuje, jak se stroj v praxi používá. Jedná se o měřítko specifické pro daný závod a produkt; propustnost dodavatele by měla být oddělena od předpokladů OEE použitých ve výrobním modelu kupujícího.
Důvod, proč je to důležité při nákupu: tvrzení dodavatelů o propustnosti často předpokládají ideální podmínky. Porovnejte uvedený výkon s předpoklady o celkovém výkonu (OEE), změnách, personálním obsazení a kvalitě ve vašem vlastním výrobním modelu. Po zavedení může sledování OEE poskytnout užitečný základ pro údržbu a diskuse o výkonu s operátory.
PT: Přesné, díly a těsnicí technologie
P – PLC (programovatelný logický automat)
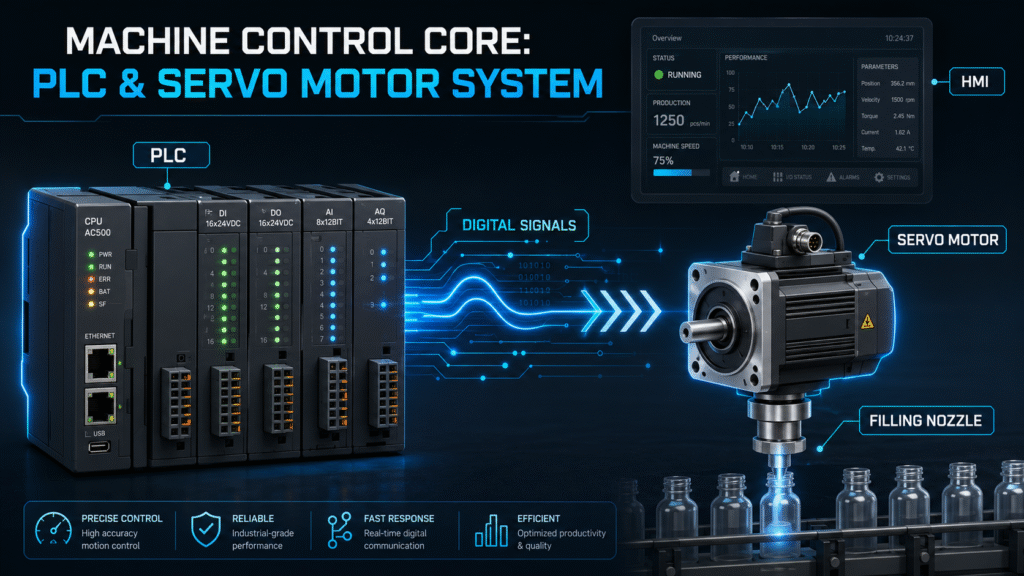
PLC je průmyslový počítač, který řídí provoz strojů. Toto řízení zahrnuje koordinaci časování, sekvencí a interakci mezi motory, senzory, akčními členy a ventily. V moderních zařízeních pro plnění tub je PLC mozkem všeho od regulace objemu plnění přes dobu prodlevy při svařování až po správu alarmů.
Značka je zde důležitější, než si kupující často uvědomují. Siemens, Allen-Bradley a Mitsubishi jsou celosvětově nejrozšířenější značky. Každá z nich má jinou dostupnost náhradních dílů, místní podpůrnou infrastrukturu a programovací rozhraní.
Pokud váš stávající tým údržby zná systémy Siemens, bude stroj postavený na platformě Allen-Bradley vyžadovat buď přeškolení, nebo externí podporu pro jakékoli úpravy. Také stojí za to zkontrolovat: je program PLC otevřený nebo uzamčený? Uzamčený program znamená, že každá budoucí úprava (i jednoduchá změna parametru) musí být předána zpět dodavateli. To je závislost, která může být po celou dobu provozní životnosti stroje nákladná.
Puk
Držák trubice (nazývaný také držák nebo hnízdo) je nosič, který drží každou trubici při jejím pohybu zpracovatelskými stanicemi stroje. Držáky musí přesně odpovídat průměru trubice. Jsou primární součástí pro změnu formátu.
Jejich konstrukce ovlivňuje stabilitu trubice během plnění a utěsnění, což má přímý dopad na přesnost plnění a kvalitu utěsnění. Zejména u vysokorychlostních rotačních strojů je konstrukce puků kritickým detailem: jakákoli vůle v polohování trubice při rychlosti vytváří vady a poruchy stroje. V rámci jakéhokoli seriózního hodnocení stroje se vyplatí prozkoumat konstrukci puků a tolerance.
S – Servomotor
Servomotory mohou řídit plnění, polohování trysek a uzavírací pohyby pomocí programovatelných parametrů. Výhody opakovatelnosti a přepínání závisí na zvoleném stroji, produktu a provozním postupu, proto je nutné je ověřit s příslušnou specifikací a provést zkoušku.
Praktický rozdíl se jasně projevuje v údajích o odpadu. Starší pneumatické plničky obvykle vyžadují více počátečního odpadu k dosažení správné hmotnosti náplně. Servopoháněné systémy dosahují cíle rychleji a udržují ho konzistentněji a pístové plničky dávkují přesné objemy hustých kapalin. Pro kupující, kteří porovnávají stroje, je plnění servopoháněné skutečným rozlišovacím prvkem, a nikoli jen marketingovým prvkem, zejména u různých typů produktů, které vyžadují přesnou regulaci objemu.
Mechanismus zpětného sání
Zpětné sání na konci každého plnicího cyklu krátce obrátí tok produktu, aby se zabránilo odkapávání na špičce trysky. Bez něj by zejména viskózní produkty při zasouvání trysky tvořily proužky nebo kapky.
Tento produkt končí na vnitřním těsnicím povrchu tuby, což snižuje kvalitu těsnění a tím, že se produkt nedostane do těsnicí oblasti, pomáhá procesu plnění a těsnění předcházet únikům a neoprávněné manipulaci. Funkce zpětného sání je řízena PLC a servosystémem s nastavitelnými parametry pro objem a načasování obrácení. U produktů s obtížnými viskozitními profily (jako jsou husté gely, konzistence podobné medu) není účinná regulace zpětného sání v různých aplikacích volitelná.
Integrita těsnění
Integrita těsnění se vztahuje k tomu, zda je utěsněný konec tuby skutečně vzduchotěsný, správně slepený a strukturálně pevný, aby chránil obsah před únikem a kontaminací. Špatná integrita těsnění způsobuje selhání trvanlivosti, přičemž problémy se často projeví až poté, co se produkt dostane do dodavatelského řetězce.
Mezi parametry stroje, které ovlivňují integritu těsnění, patří teplota těsnění, tlak čelistí, doba prodlevy a kompatibilita těchto nastavení s materiálem vaší tuby. V regulovaných odvětvích, včetně farmaceutického průmyslu, hygienicky náročných a kosmetických obalů, je testování integrity těsnění formálním požadavkem. Mezi metody patří penetrace barviva, vakuový rozpad a zkouška roztržením.
Pro kupující ve farmaceutickém nebo hygienicky kritickém prostředí je to pravděpodobně nejdůležitější soubor definic těsnění trubek, který je třeba pochopit před specifikací stroje.
T – Orientace trubice
Orientace trubice je řízené umístění každé trubice (rotačně i axiálně) před zpracováním a během něj. Zajišťuje, aby se potištěné vzory objevily na správném místě na svařovaném konci, aby trysky vstupovaly do trubice centrálně a aby svařovací čelisti rovnoměrně zabíraly.
U prostých, nepotištěných tub jsou požadavky na orientaci relativně shovívavé. U značkových obalů, kde se specifický design musí na regálu objevovat konzistentně směrem ven, se stává spolehlivá kontrola orientace klíčová. Detekce očního znaku je nejpřesnější metodou; samotná mechanická orientace vám neposkytne konzistenci potřebnou pro prémiové zdobené tuby.
Trubkový časopis
Zásobník trubek ukládá prázdné trubek a podává je jednu po druhé do vstupní stanice stroje. Kapacita zásobníku určuje, jak často musí obsluha náboje přebíjet. Při vysokých rychlostech se malý zásobník stává skutečným provozním omezením.
I design je důležitý: vertikální, horizontální a šikmé konfigurace vyhovují různým rozměrům trubek a uspořádání stroje. U tenkostěnných nebo předtištěných trubek musí zásobník s trubkami zacházet šetrně. Poškození ve fázi vkládání často zůstává nepovšimnuto, dokud není zkontrolována utěsněná trubka: do té doby je vyrobena celá dávka.
Ocas (Navlékání)
Vláknina (někdy nazývaná „tailing“) označuje tenké vlákna produktu, která se mohou tvořit mezi plnicí tryskou a otvorem tuby během zasouvání trysky. Jedná se o problém závislý na viskozitě, který je častější u polotekutých produktů než u čistě kapalných nebo čistě pastovitých produktů. Důsledek není jen kosmetický: produkt na těsnicím povrchu tuby brání správnému spojení, což vede k selhání těsnění. Technickým řešením je zpětné sání. Při hodnocení strojů pro produkty s vláknitými viskozitními profily otestujte systém zpětného sání se skutečným produktem před dokončením specifikace.
UZ: Pokročilé technologie, validace a fyzika
U – Ultrazvukové těsnění
Ultrazvukové svařování trubek využívá vysokofrekvenční vibrace ke spojování kompatibilních materiálů. Frekvence, kvalita svaru, tepelné účinky a vhodnost pro danou recepturu nebo konstrukci trubky musí být ověřeny pomocí vybraného zařízení a reprezentativních vzorků.
Díky těmto vlastnostem je ultrazvukové svařování obzvláště ceněné ve farmaceutickém a prémiovém kosmetice, kde záleží na čistotě a vzhledu svaru. Je to také stále preferovanější metoda pro aplikace v laminátových tubách, kde jsou vyžadovány vysoké teplotní tolerance.
Ultrazvukové svařování může být vhodné pro některé materiály a produkty z trubek. To, zda patří do řady orientované na GMP, závisí spíše na produktu, zařízení, validačním plánu a zdokumentované kvalifikaci zařízení než na univerzálním výchozím nastavení.
V – Validace (IQ/OQ/PQ)
Validace je formální, dokumentovaný proces prokazování, že zařízení funguje správně a konzistentně v rámci definovaných parametrů. U farmaceutických a regulovaných výrobců probíhá ve třech fázích. IQ (Installation Qualification – kvalifikace instalace) potvrzuje, že stroj byl nainstalován dle specifikace. OQ (Operational Qualification – provozní kvalifikace) testuje, zda stroj pracuje v rámci specifikovaných rozsahů za kontrolovaných podmínek. PQ (Performance Qualification – kvalifikace výkonu) prokazuje, že stroj konzistentně poskytuje požadovaný výkon ve skutečných výrobních podmínkách.
Dodavatelé se skutečnými zkušenostmi v regulovaných odvětvích budou mít připravené šablony validační dokumentace a měli by být ochotni přímo podpořit vaše aktivity v oblasti IQ/OQ/PQ. Pokud dodavatel neví, co PQ znamená, je to jasný signál, že nepracoval v regulovaném prostředí. Pravděpodobně by to neměla být vaše volba pro aplikaci na úrovni glosáře farmaceutických obalů.
Viskozita
Viskozita měří odpor kapaliny vůči proudění. Je to pravděpodobně nejdůležitější charakteristika produktu při specifikaci plnicího stroje na tuby, protože plnicí mechanismus musí být přizpůsoben rozsahu viskozity vašeho produktu a v různých aplikacích závisí správný mechanismus na skupenství produktu. Plnicí stroje lze konfigurovat pro kapalné, pastovité, granulované, pevné a práškové produkty. Řídké kapaliny (nízká viskozita) fungují dobře s pístovými nebo peristaltickými čerpadly. Husté krémy a pasty (vysoká viskozita) vyžadují objemové pístové plnicí zařízení schopné generovat dostatečný tlak. Některé produkty (určité gely, koncentrované suspenze) mohou vyžadovat vyhřívané dráhy produktu pro udržení tekutosti během plnění, zatímco stroje pro různé typy produktů mohou vyžadovat specializovanější dávkovací nastavení.
Chybou, které se kupující dopouštějí, je poskytování údajů o viskozitě při pokojové teplotě, když jejich produkt bude ve skutečnosti plněn při jiné teplotě. Poskytněte svému dodavateli údaje o viskozitě v celém teplotním rozsahu relevantním pro vaše výrobní prostředí. Nesrovnalé zacházení s viskozitou je jednou z nejčastějších příčin nedostatečného výkonu po instalaci a lze se mu téměř zcela vyhnout.
Jak používat tento glosář pro váš další nákup stroje
Tento glosář pojmů týkajících se tubových obalů je nejužitečnější jako pracovní reference – něco, k čemu se vracíte v různých fázích nákupního procesu, ne jen si to přečtete jednou na začátku. Zde je oblast, kde obvykle přináší největší přidanou hodnotu:
- Než sepíšete svou poptávku (RFQ): Použijte zde uvedenou terminologii k vytvoření přesnější specifikace. Pokud dokážete přesně definovat metodu těsnění, rozsah plnění, materiály trubek a regulační požadavky, dodavatelé vám mohou poskytnout skutečně srovnatelné nabídky, a ne jen odpověď na trochu jinou otázku. Širší plánování výrobní linky může zahrnovat také impulzní tepelné svářečky pro malé podniky a kontinuální pásové svářečky pro balení středních až vysokých objemů.
- Během rozhovorů s dodavateli mohou být užitečné otázky jako OEE, servopoháněné plnění, regulace zpětného sání a ALCOA+. Požádejte dodavatele, aby každé tvrzení propojili se specifikací, dokumentací a výsledky zkoušky pro zamýšlený produkt.
- Při porovnávání nabídek: Specifikace, které vypadají podobně, si často nejsou podobné. Znalost rozdílu mezi horkovzdušným a ultrazvukovým svařováním nebo mezi servosystémem řízeným PLC a základním pneumatickým plnicím zařízením vám pomůže vyhodnotit, co vám skutečně nabízíme, nejen celkový objem výroby. Pomáhá také při porovnávání kompletního sortimentu linky, včetně zařízení pro uzavírání a etiketování, a jak to ovlivňuje celkovou cenu.
- Po instalaci by se integrita dat, sledování OEE a odpovědnosti za IQ/OQ/PQ měly řídit dohodnutým plánem validace a kvality. Tyto požadavky i nadále závisí na stroji, zařízení a platných předpisech.
Správný stroj je zřídka ten nejdražší a ne vždy nejrychlejší. Je to ten, který odpovídá vašemu produktu, vašemu objemu, vašemu regulačnímu prostředí a prakticky i schopnostem vašeho týmu jej obsluhovat a udržovat. Pochopení terminologie strojů na plnění tub na reálné úrovni vám dává mnohem lepší pozici k nalezení správného stroje.
Často kladené otázky o terminologii zařízení pro balení tub
V terminologii „automatického plniče tub“ – co vlastně znamená automatický?
Problém je v závislosti na dodavateli. Plně automatický režim znamená, že v žádné fázi nedochází k ruční manipulaci s trubkami. Některé stroje uváděné na trh jako automatické stále vyžadují, aby obsluha vkládala trubky na vstupu. Při kontrole termínů pro automatické plničky trubek v jakékoli specifikaci se výslovně zeptejte, které fáze vyžadují zapojení obsluhy. Odpověď ovlivní váš skutečný výpočet propustnosti a váš model personálního obsazení.
Jak moc záleží na značce PLC?
Víc, než většina kupujících zohledňuje. Značka PLC ovlivňuje dostupnost náhradních dílů, místní technickou podporu a to, zda vaši vlastní technici mohou na systému pracovat. Určuje také, zda je program otevřený (což znamená, že jej můžete upravovat), nebo uzamčený, což znamená, že pro jakékoli budoucí změny potřebujete zapojení dodavatele. Tato závislost má reálné dopady na náklady po celou dobu životnosti stroje. Zeptejte se na to předem.
Měla by být podpora validace součástí smlouvy s dodavatelem?
Pro farmaceutické a regulované aplikace ano! A je rozumné to písemně požadovat. Šablony dokumentace IQ/OQ/PQ, protokoly FAT (Factory Acceptance Test) a podpora SAT (Site Acceptance Test) by měly být k dispozici od jakéhokoli dodavatele se skutečnými zkušenostmi v regulovaném odvětví. Pokud neznají terminologii, nejsou pro daný typ aplikace tím správným dodavatelem.
Potřebujete pomoc s dekódováním specifikací vašeho zařízení? Kontaktujte naše odborníky
Terminologie je výchozím bodem. Nejtěžší je převést vaši konkrétní situaci (váš produkt, váš objem, požadavky vašeho odvětví, omezení vašeho zařízení) do specifikace stroje, která skutečně funguje v praxi.
To je každodenní rozhovor, který vede technický tým King Pack s kupujícími. V oblasti léčiv, kosmetiky, potravinářství, veterinární medicíny a průmyslu jsme pomohli výrobcům zorientovat se ve všem od počáteční specifikace až po validaci po instalaci. V případě potřeby také podporujeme související potřeby v oblasti balení, včetně aplikací plnění sáčků v potravinářských, kosmetických a zemědělských aplikacích.
Ať už se snažíte pochopit nabídku konkurence, vyhodnotit možnosti těsnění pro nový produkt nebo vytvořit komplexní referenční příručku pro odvětví balení tub pro váš nákupní tým, rádi s vámi probereme podrobnosti.
Najdete nás v obchodě kpfillingmachine.com . Přineste s námi své dotazy, specifikace nebo jen začátek zadání. Náš tým pomáhá zákazníkům porovnávat řešení na míru s konkrétními požadavky, od šnekového plniče prášku, kde rotující šnek měří hmotnost, až po granulační systémy, které používají vibrační misky, a strojní dávkování do kelímků nebo odměrných kelímků pro volně tekoucí pevné látky v kelímcích. Odtud se na tom budeme snažit.
